Ein gutes 3D-Druckteil entsteht, wenn seine Form, die Belastung und das Druckverfahren zusammenpassen. Dieser Leitfaden erklärt die Konstruktion von Filamentdruckteilen vom ersten Kraftpfeil bis zur geprüften Baugruppe: verständlich für den Einstieg und mit der technischen Tiefe, die fundierte Entscheidungen möglich macht.
Stand: 14. Oktober 2026 · Recherche: 13. Oktober 2026 · Schwerpunkt: FDM/FFF mit thermoplastischen Kunststoffen.
1. Das Wichtigste: Konstruieren Sie den Kraftweg
Unser Referenzdrucker: Bambu Lab H2D
Dieser Leitfaden bezieht seine praktischen Hinweise auf den Bambu Lab H2D. Die mechanischen Grundlagen bleiben allgemein gültig; für die konkrete Druckvorbereitung sind das gewählte H2D-Profil in Bambu Studio, die tatsächlich eingebauten Düsen und das verwendete Filament maßgeblich. Angaben anderer Hersteller im Quellenverzeichnis erläutern allgemeine FDM-Prinzipien und sind keine H2D-Einstellprofile.
Bauraum und Druckmodus schon im CAD berücksichtigen
Bambu Lab nennt für den H2D 325 × 320 × 325 mm im Einzeldüsendruck und 300 × 320 × 325 mm im Dual-Düsendruck (Breite × Tiefe × Höhe). Die zusätzlich angegebene Gesamtausdehnung für beide Düsen von 350 × 320 × 325 mm ist nicht mit einem durchgehend von beiden Düsen gemeinsam erreichbaren Bauraum gleichzusetzen. Für ein Bauteil, an dem beide Düsen arbeiten sollen, ist deshalb der Dual-Düsen-Bauraum entscheidend. [23]
Konstruieren Sie nicht automatisch bis an diese Grenzen. Stützstrukturen, Haftungsränder und die gewählte Ausrichtung benötigen ebenfalls Platz; gegebenenfalls kommen Bereiche für die Materialwechsel hinzu. Kontrollieren Sie das vollständige Drucklayout im passenden H2D-Profil. Ein großes Teil zu teilen kann sinnvoller sein, als es nur wegen seiner Außenmaße ungünstig zu orientieren. Die Trennstelle muss anschließend wieder als belastete Verbindung konstruiert und geprüft werden.
Düse, Details und Stützmaterial aufeinander abstimmen
Der Hersteller führt Düsendurchmesser von 0,2, 0,4, 0,6 und 0,8 mm auf. Das sind unterstützte Optionen, keine Aussage darüber, welche Düsen bei jedem Auftrag eingebaut sind. [23] Stimmen Sie kleine Schriften, dünne Stege, Bohrungen und Wandaufteilungen auf die tatsächlich verwendete Düse und die berechneten Bahnbreiten ab. Die weiter unten verwendete Schichthöhe von 0,20 mm ist ein Rechenbeispiel und keine verpflichtende H2D-Einstellung.
Die zweite Düse ist besonders bei der Planung von Modell- und Stützmaterial relevant. Legen Sie vorab fest, welche Flächen auf Support entstehen dürfen und ob sich dieser anschließend erreichen und entfernen lässt. Ein zusätzliches Stützmaterial ist nur dann eine Lösung, wenn die konkrete Materialpaarung und das Druckprofil geeignet sind. Lösliche Supports, besondere Filamente oder bestimmte Düsenbestückungen werden hier nicht als standardmäßig verfügbare Werkstattausstattung zugesagt.
Für belastete H2D-Teile: Die Maschine ersetzt weder eine geeignete Druckrichtung noch einen Passungsversuch. Prüfen Sie nach Änderungen an Düse, Material, Profil oder Ausrichtung die entscheidenden Merkmale erneut. Automatische Kalibrierung macht eine im CAD eingetragene Passung nicht automatisch zu einem geprüften Istmaß.
Eine Halterung kann schwer aussehen und trotzdem an einer dünnen Lasche brechen. Eine leichte Konstruktion kann ihre Aufgabe zuverlässig erfüllen, wenn ihre Querschnitte und Anschlüsse sinnvoll angeordnet sind. Die wichtigste Frage lautet deshalb zuerst: Wo kommt die Kraft in das Teil hinein, und auf welchem Weg gelangt sie zur Befestigung? Zeichnen Sie diesen Weg gedanklich oder mit Pfeilen auf einer Skizze ein. Jede schmale Stelle, jeder Übergang und jede Verbindung gehört anschließend auf den Prüfstand.
Für den schnellen Einstieg helfen fünf Entscheidungen: Beschreiben Sie die Aufgabe und die Umgebung. Wählen Sie eine Druckrichtung passend zur Belastung. Gestalten Sie tragende Wände und Übergänge. Planen Sie Montage und Passungen. Prüfen Sie die entscheidenden Funktionen mit einem kleinen Probestück und danach am vollständigen Bauteil. Diese Reihenfolge verhindert, dass ein bereits fertig modelliertes Objekt erst im Slicer seine grundlegenden Schwächen offenbart.
Die zentrale Konstruktionsregel: Ein höherer Infillwert kann einen ungünstigen Kraftweg, eine schlecht verbundene Schicht oder einen überlasteten Schraubdom nicht zuverlässig ausgleichen. Form, Material, Fertigung und Prüfung bilden gemeinsam die Konstruktion.
Dieser Text konzentriert sich auf FDM beziehungsweise FFF: Eine Düse legt geschmolzenen Kunststoff in Bahnen ab. Empfehlungen für dieses Verfahren dürfen nicht unverändert auf Harzdruck, Pulverdruck oder Metallverfahren übertragen werden. Auch innerhalb des Filamentdrucks unterscheiden sich Maschinen, Materialrezepturen und Druckprofile erheblich. Deshalb werden hier mechanische Zusammenhänge erklärt und überprüfbare Vorgehensweisen vorgeschlagen, statt pauschale Tragfähigkeiten zu versprechen.
Bei Bauteilen, deren Versagen Menschen gefährden oder erhebliche Schäden verursachen kann, gehören qualifizierte Auslegung, geeignete Prüfungen und die jeweils anwendbaren Anforderungen zur Entwicklung. Ein allgemeiner Konstruktionsleitfaden ersetzt diesen Nachweis nicht. Das gilt unabhängig davon, ob das Teil klein, massiv oder aus einem als besonders fest beworbenen Filament hergestellt wird. NIST beschreibt die industrielle Bauteilqualifikation entsprechend als Zusammenspiel von Geometrie, Eigenschaften und Fertigungsqualität. [21]
2. Die Aufgabe beschreiben, bevor das CAD startet
Beginnen Sie mit einem Satz, der eine Funktion beschreibt: „Der Halter positioniert einen kleinen Sensor an einer vorhandenen Schiene.“ Ergänzen Sie danach die Randbedingungen. Wie wird die Schiene erreicht? Muss der Sensor verstellbar bleiben? Wo verlaufen Kabel? Welche Flächen dürfen berührt werden? Welche Bauteile sind bereits vorhanden? Ein Foto mit Maßskizze ist für diese Fragen oft wertvoller als ein früh ausgearbeitetes Rendering.
Trennen Sie Mussanforderungen von Wünschen. Eine bestimmte Lochposition kann zwingend sein, während die Außenform noch frei gewählt werden darf. Eine unsichtbare Halterung benötigt keine aufwendige Sichtfläche, eine häufig berührte Abdeckung dagegen angenehme Kanten. Auch Zugänglichkeit gehört zur Funktion: Die Schraube muss eingesetzt und angezogen werden können, ein Werkzeug benötigt Bewegungsraum, und der spätere Austausch darf nicht an einem eingeschlossenen Kabel scheitern.
Erfassen Sie Belastungen in mehreren Situationen. Die Gebrauchslast ist nur ein Teil davon. Bei der Montage wird ein Clip aufgebogen; beim Transport kann ein Stoß auftreten; beim Verstellen greift die Hand an einer ungünstigen Stelle an. Eine Gehäusewand, die im Betrieb kaum belastet wird, kann beim Einsetzen einer dicht sitzenden Buchse beschädigt werden. Solche Vorgänge werden sichtbar, wenn Sie die Nutzung als kurze Abfolge von Handlungen beschreiben.
Legen Sie außerdem fest, was „funktioniert“ bedeutet. Darf sich ein Halter sichtbar bewegen? Muss eine Abdeckung bündig bleiben? Soll eine Verbindung von Hand lösbar sein? Eine akzeptable Durchbiegung ist eine Konstruktionsanforderung und kein nachträglicher Schönheitsfehler. Ohne diese Festlegung lässt sich zwischen zwei Materialien oder Geometrien nur nach Gefühl entscheiden.
Beispiel für eine brauchbare Aufgabenbeschreibung: Ein unkritischer Tischhalter soll ein Messgerät in definierter Position halten, die Anschlüsse freilassen und nach wiederholter Montage keine sichtbaren Risse zeigen. Umgebung, Gerätegewicht, Hebelarm und zulässige Positionsänderung werden für das konkrete Projekt ergänzt. Die Beschreibung nennt bewusst keine angeblich universelle Lastgrenze.
Bewahren Sie diese Anforderungen zusammen mit der CAD-Datei auf. Wird später eine größere Version verlangt oder ein anderes Material eingesetzt, können Sie nachvollziehen, welche Annahmen weiterhin gelten. Eine Skalierung der äußeren Form ist keine automatische Skalierung der Belastbarkeit: Hebelarme, Querschnitte, Schraubengrößen und Wärmeverhalten ändern sich auf unterschiedliche Weise.
3. Was im gedruckten Kunststoff tatsächlich entsteht
Im CAD erscheint ein Körper als geschlossenes Volumen. Der Drucker erzeugt daraus einzelne Bahnen mit Kontaktstellen, Nähten und einer bestimmten thermischen Geschichte. Benachbarte Stränge müssen miteinander verbinden; die jeweils neue Schicht muss auf dem vorherigen Material haften. Forschung zur Verbindung gedruckter PLA-Strukturen zeigt den Einfluss von thermischen Bedingungen, Poren und Grenzflächen. Die Ergebnisse erklären den Mechanismus, sind jedoch keine allgemeine Festigkeitstabelle für beliebige Bauteile. [1]
Die Zeichnung lässt sich auf kleinen Bildschirmen seitlich verschieben.
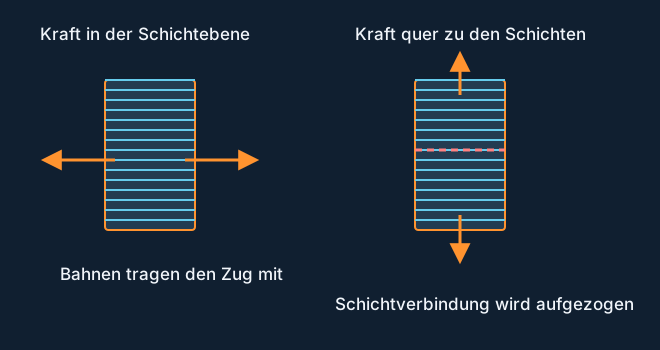
Der fertige Körper verhält sich deshalb häufig richtungsabhängig. Der Fachbegriff lautet Anisotropie. Ein anschaulicher Vergleich ist Holz: Die Belastungsrichtung spielt eine Rolle. Der Vergleich erklärt das Prinzip, beschreibt aber kein identisches Materialmodell. Beim FDM-Teil unterscheiden sich die Wege entlang gedruckter Bahnen, zwischen benachbarten Bahnen und quer zu den Schichten.
Eine Zugkraft, die Schichten voneinander abhebt, stellt andere Anforderungen als dieselbe Kraft entlang eines gut verbundenen Bahnverlaufs. Deshalb ist „möglichst flach drucken“ keine vollständige Regel. Ein flach liegender Bügel kann günstige Zugpfade haben, während eine anders belastete Lasche eine andere Orientierung benötigt. Betrachten Sie die kritische Stelle im Bauteil, nicht allein dessen größte Fläche.
Auch die Naht verdient Aufmerksamkeit. Dort beginnen und enden Konturen; ihre Lage kann mit einer ohnehin stark belasteten oder dichtenden Stelle zusammenfallen. Prüfen Sie die Nahtposition in der Vorschau und untersuchen Sie am realen Teil, ob sie die Funktion beeinträchtigt. Eine unsichtbar platzierte Naht ist nicht automatisch mechanisch günstig. Bei einer Passfläche kann sie außerdem eine örtliche Erhebung verursachen.
Die Prozessqualität lässt sich nicht auf „heißer ist besser“ reduzieren. Materialfluss, Temperatur, Geschwindigkeit, Kühlung und Bauteilgröße beeinflussen sich. Eine experimentelle PLA-Studie fand unterschiedliche Einflüsse auf Zug-, Biege- und Schlagverhalten; ein günstiger Parameter für eine Eigenschaft war nicht zwangsläufig für alle Eigenschaften günstig. [2] Arbeiten Sie deshalb mit freigegebenen Profilen und ändern Sie bei einer Untersuchung möglichst nur einen Einfluss zugleich.
Für Berechnungen: Ein Kennwert für Spritzguss oder Filament ist nicht automatisch ein Kennwert für das gedruckte Teil. Für einen belastbaren Nachweis müssen Prüfrichtung, Materialzustand, Wandaufbau und Herstellungsbedingungen zu Ihrer Anwendung passen.
4. Festigkeit, Steifigkeit und Zähigkeit unterscheiden
Festigkeit beschreibt, welche Beanspruchung vor einem festgelegten Versagen ertragen wird. Steifigkeit beschreibt, wie stark sich ein Körper unter Last verformt. Zähigkeit beschreibt die Fähigkeit, Energie bis zum Bruch aufzunehmen. Diese Begriffe beantworten unterschiedliche Fragen. Ein steifer Kunststoff kann bei einem Stoß spröde brechen. Ein nachgiebiger Kunststoff kann den Stoß überstehen und trotzdem für eine präzise Halterung ungeeignet sein.
Unterscheiden Sie außerdem Kraft und Spannung. Eine Kraft wirkt auf das Bauteil; Spannung beschreibt vereinfacht ihre Verteilung im Material. Bei einem ideal gleichmäßig gezogenen Stab lautet die mittlere Normalspannung Kraft geteilt durch Querschnittsfläche. Dasselbe Gewicht belastet einen dünnen Steg stärker als einen dicken. An Löchern und Übergängen ist die Verteilung ungleichmäßig, weshalb eine reine Flächenrechnung dort die örtlichen Spitzen nicht erfasst.
Einfaches Zugmodell: σ = F / A. Dabei ist σ die mittlere Spannung, F die Zugkraft und A die tragende Querschnittsfläche. Mit Newton und Quadratmillimetern ergibt sich N/mm², gleichbedeutend mit MPa. Das Modell setzt eine passende, annähernd gleichmäßige Lastverteilung voraus und enthält keine FDM-spezifische Materialfreigabe.
Für Halterungen ist Biegung häufig entscheidender als reiner Zug. Eine seitlich belastete Lasche besitzt eine gedehnte und eine gestauchte Zone. Ein längerer Hebel erhöht das Biegemoment an der Wurzel. Wenn sich ein Teil zu stark durchbiegt, kann eine höhere Bauhöhe in Biegerichtung wirksamer sein als zusätzliche Breite. Diese geometrische Wirkung wird im nächsten Kapitel mit einem bewusst vereinfachten Beispiel sichtbar.
Druckbelastete schlanke Bauteile benötigen eine weitere Betrachtung: Sie können seitlich ausweichen, also knicken, bevor das Material auf reinen Druck versagt. Eine lange dünne Stütze ist daher nicht allein anhand ihrer Querschnittsfläche zu beurteilen. Führung, Einspannung und Form sind wichtig. Bei Verdrehung wiederum zählt, wie der Querschnitt die Torsion aufnimmt; ein offenes Profil verhält sich anders als ein geschlossener Kasten.
Eine sinnvolle Entwurfsprüfung fragt deshalb nacheinander: Bricht das Teil? Verformt es sich zu stark? Bleibt nach Entlastung eine Formänderung? Versagt eine Verbindung früher als der Körper? Wird eine Fläche durch Reibung abgetragen? Die Antwort kann für jedes Kriterium an einer anderen Stelle liegen. Ein besonders hoher Zugfestigkeitswert beantwortet diese Fragen nicht allein.
5. Hebelarme, Querschnitte und ein Rechenbeispiel
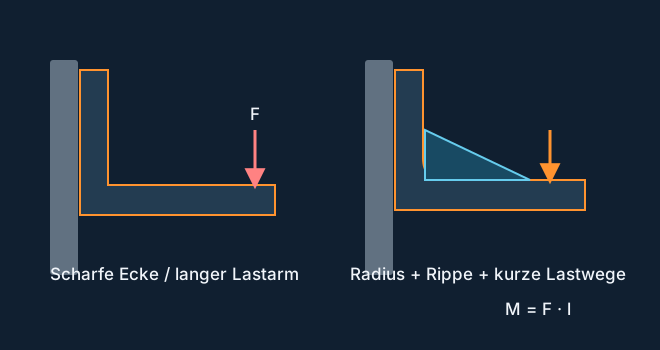
Betrachten Sie einen geraden, einseitig eingespannten Arm. Am freien Ende wirkt eine quer gerichtete Kraft. Für diesen idealisierten Kragarm ist das Biegemoment an der Einspannung gleich Kraft mal Hebelarm. Das Beispiel ist eine eigene mechanische Modellrechnung zur Orientierung; es beschreibt weder eine geprüfte Halterung noch ihre erlaubte Gebrauchslast.
Die Zeichnung lässt sich auf kleinen Bildschirmen seitlich verschieben.
Moment: M = F · L. Bei F = 20 N und L = 50 mm ergibt sich M = 1.000 Nmm. Wird der Hebelarm bei gleicher Kraft auf 25 mm verkürzt, halbiert sich das Moment auf 500 Nmm. Schraubenanschluss, Kerben und Schichtverbindungen sind in dieser Rechnung noch nicht berücksichtigt.
Für einen ideal homogenen rechteckigen Vollquerschnitt mit Breite b und Höhe t in Biegerichtung beträgt das Widerstandsmoment W = b · t² / 6. Die maximale Biegespannung nach diesem einfachen Balkenmodell ist M / W. Mit b = 20 mm und t = 5 mm folgt W ≈ 83,3 mm³; für das genannte Moment ergibt sich rechnerisch σ ≈ 12 N/mm². Das ist eine Beanspruchung im Modell und kein Vergleich mit einer hier festgelegten zulässigen FDM-Spannung.
Wird die Höhe im selben Idealmodell von 5 auf 10 mm verdoppelt, vervierfacht sich W. Die rechnerische Biegespannung sinkt auf ein Viertel. Die geometrische Biegesteifigkeit hängt sogar von der dritten Potenz dieser Höhe ab: Das Flächenträgheitsmoment I = b · t³ / 12 steigt auf das Achtfache. Bei gleichem Elastizitätsmodul und unveränderten Randbedingungen würde die elastische Durchbiegung entsprechend kleiner. Diese Relationen erklären, warum ein hochkant gestelltes Lineal schwerer zu biegen ist als dasselbe Lineal flach.
Ein gedrucktes Teil mit Schale und Infill ist jedoch kein homogener Vollbalken. Die wirkliche Steifigkeit und Bruchlast hängen von der inneren Struktur, den Richtungskennwerten und den Anschlüssen ab. Nutzen Sie die Rechnung, um Varianten zu verstehen: kürzerer Hebel, größerer wirksamer Querschnitt, sinnvoll angeschlossene Rippe. Übertragen Sie die errechneten Spannungen nicht ungeprüft auf ein Filamentdatenblatt.
Zeichnen Sie anschließend die Kette vollständig: Lastkontakt, Arm, Wurzel, Grundplatte, Schrauben, Gegenfläche. Eine verstärkte Armmitte hilft wenig, wenn die Grundplatte neben der Schraube aufreißt. Ein steifer Arm kann die Last sogar konzentrierter in seine Befestigung leiten. Jede Verbesserung verlangt deshalb einen erneuten Blick auf das gesamte Bauteil.
6. Wände, Rippen und Infill sinnvoll verteilen
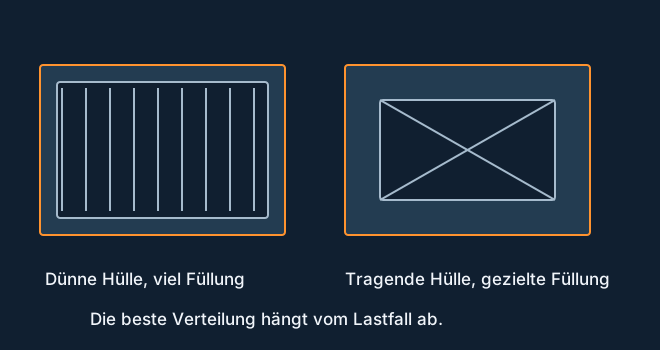
Außenwände bilden die zusammenhängende Schale. Das Infill stützt Decklagen und verbindet die inneren Bereiche. Unter Biegung liegen hohe Normalspannungen häufig in den äußeren Querschnittszonen. Es ist deshalb sinnvoll, zunächst die Schale und die Querschnittsform zu betrachten. Prusa nennt die Perimeterzahl als wichtigen Einfluss auf die Modellfestigkeit, ohne damit eine universelle Tragfähigkeit je Wandzahl festzulegen. [3]
Die Zeichnung lässt sich auf kleinen Bildschirmen seitlich verschieben.
Die Gegenbehauptung „Infill ist unwichtig“ wäre ebenso falsch. Eine dünne Deckfläche benötigt Unterstützung. Eine lokale Druckkraft kann die Schale eindrücken. Eine Schraube kann ihre Kraft in einen Bereich einleiten, der innen sonst kaum Material besitzt. Untersuchen Sie, welche Aufgabe die Innenstruktur an jeder Stelle erfüllt. Eine örtliche Verstärkung um einen Anschluss kann wirtschaftlicher sein als ein hoher Füllgrad im gesamten Körper.
Rippen bringen Material entlang eines sinnvollen Kraftwegs unter. Eine Rippe am Winkelhalter sollte Arm und Grundplatte verbinden und an beiden Enden einen tragfähigen Anschluss besitzen. Endet sie abrupt vor der belasteten Zone, bleibt eine Schwachstelle. Eine im CAD sichtbare dünne Rippe muss außerdem im Slicer kontrolliert werden: Entsteht eine zusammenhängende Struktur oder nur eine einzelne fragile Bahn?
Radien helfen, abrupte Querschnittswechsel zu entschärfen. Besonders die Wurzel von Haken, Laschen und Schraubdomen verdient einen sanften Übergang. Die Form muss zugleich druckbar bleiben: Eine große unterseitige Rundung kann ungünstige Überhänge erzeugen. Dort kann eine Fase fertigungsgünstiger sein, während ein Radius an der belasteten Innenwurzel weiterhin sinnvoll ist. Die passende Kante ergibt sich aus ihrer Aufgabe.
Eine Wanddicke ist keine reine Multiplikation des Düsendurchmessers. Bahnbreite und Düsenöffnung sind verschiedene Größen; Überlappung und Werkzeugbahnberechnung verändern die Aufteilung. Moderne Perimetergeneratoren können Bahnbreiten variieren und damit dünne Bereiche anders füllen. Kleine Merkmale können dennoch verschwinden oder verbreitert werden. Die Arachne-Dokumentation erklärt diese Unterscheidung ausdrücklich. [14]
Praktische Reihenfolge: Erst den Kraftweg und Querschnitt gestalten, dann kontinuierliche Wände sicherstellen, anschließend Infill und örtliche Verstärkungen auf ihre Aufgabe abstimmen. Zum Schluss die tatsächlichen Schichten betrachten. Eine schöne CAD-Oberfläche beweist keinen geeigneten inneren Aufbau.
7. Den Werkstoff nach dem Einsatz auswählen
Die Frage „Welches Filament ist am stärksten?“ führt selten direkt zur richtigen Wahl. Ein Anschauungsmodell, ein federnder Clip und ein sonniger Außenhalter benötigen verschiedene Eigenschaften. Schreiben Sie deshalb vor der Auswahl auf, ob Steifigkeit, Schlagverhalten, Wärme, Feuchtigkeit, Licht, Chemikalien oder geringe Reibung entscheidend sind. Erst danach vergleichen Sie konkrete Produkte und ihre dokumentierten Prüfbedingungen.
| Material | Mögliche konstruktive Stärke | Wichtige Prüfung |
|---|---|---|
| PLA | Gut zugängliche Fertigung für formstabile Modelle und viele Innenanwendungen | Wärme, Stoß und länger anhaltende Last |
| PETG | Zähigkeit und gute Verbindung der Schichten bei geeigneter Verarbeitung | Durchbiegung, Dauerlast, Qualität von Überhängen |
| ASA | Geeigneter Kandidat für UV-beanspruchte Außenanwendungen | Reale Temperatur, Verzug, Fertigungsumgebung |
| TPU/TPE | Elastische Puffer, flexible Elemente und griffige Bereiche | Gewünschte Verformung, Härte, Geometrie und Feuchtigkeit |
Diese Einordnung folgt den jeweiligen Herstellerbeschreibungen und ist keine Rangliste. PLA wird dort als gut druckbar, aber unter anderem bei Wärme und Schlagbeanspruchung eingeschränkt beschrieben. PETG bietet andere Vorteile, kann jedoch bei Brücken und Überhängen anspruchsvoller sein. ASA wird für UV- und Wärmebeanspruchung angeboten. Flexible Materialien benötigen eine eigene Betrachtung von Härte und Form. [7] [8] [9] [10]
Lesen Sie ein Datenblatt wie eine Versuchsbeschreibung. Wurde ein gedruckter Prüfkörper getestet oder ein anders hergestelltes Material? In welcher Richtung wurde belastet? Wie waren Temperatur und Konditionierung? Ein Wert für Wärmeformbeständigkeit entsteht unter festgelegten Bedingungen und ist keine pauschale Dauertemperatur für jede Halterung. Ebenso ist die Verarbeitungstemperatur an der Düse keine Gebrauchstemperatur des fertigen Teils.
Gefüllte Filamente erfordern dieselbe Sorgfalt. Ein Zusatz kann einzelne Eigenschaften und die Verarbeitung verändern; aus dem Produktnamen folgt keine garantierte Verbesserung jeder Belastungsart. Beachten Sie außerdem die Eignung von Düse und Drucksystem. Eine Materialumstellung verändert die Fertigung und kann neue Passungs- und Funktionstests verlangen. Dokumentieren Sie daher das konkrete Produkt statt nur das Polymerkurzzeichen.
8. Zeit, Wärme und Umgebung gehören zur Belastung
Ein Kunststoffteil kann am ersten Tag funktionieren und später seine Position verlieren. Unter anhaltender Last entsteht zeitabhängige Verformung, das sogenannte Kriechen. Experimentelle Arbeiten an gedrucktem PLA zeigen solches Verhalten auch unterhalb des Glasübergangs. Daraus folgt keine allgemeine Lebensdauerformel, wohl aber eine wichtige Entwurfsentscheidung: Ein kurzer Belastungstest ersetzt keine Betrachtung der vorgesehenen Nutzungszeit. [5]
Entlasten Sie stark beanspruchte Bereiche konstruktiv. Ein kürzerer Hebel reduziert das Moment. Größere Kontaktflächen verringern örtlichen Druck. Bei einer dauerhaft geklemmten Verbindung kann ein passend ausgelegter metallischer Abstandhalter verhindern, dass die gesamte Klemmkraft über einen nachgiebigen Kunststoffstapel läuft. Eine solche Lösung muss ihre Kraft tatsächlich zwischen den richtigen Kontaktflächen übertragen; ein beliebig eingesetztes Metallröhrchen erfüllt diese Aufgabe nicht automatisch.
Ermüdung bezeichnet Schädigung durch wiederholte Belastung. Ein Clip kann die erste Montage überstehen und nach vielen Betätigungen einen Riss entwickeln. Eine Studie an gekerbten PLA-Proben untersucht entsprechend den Zusammenhang von Kerbe, Spannung und Ermüdungsverhalten in ihrem konkreten Versuchsaufbau. Ihre Lebensdauern sind keine Werte für beliebige Clips. [6] Für den Entwurf bedeutet das: Bewegungsweite, Häufigkeit und kritische Übergänge vor dem Test festlegen.
Wärme ist am realen Einsatzort zu betrachten. Ein dunkles Bauteil in Sonne kann andere Bedingungen erleben als die umgebende Luft vermuten lässt. Eine Abdeckung neben Elektronik wird lokal erwärmt. Ein Halter am Fenster kann täglich wechselnde Bedingungen erfahren. Beurteilen Sie deshalb die Kombination aus Temperatur, Last und Zeit, statt nur einen einzelnen Materialwert zu vergleichen.
Feuchtigkeit beginnt bereits beim Filament. Lagerung und gegebenenfalls Trocknung müssen zum Produkt passen. Prusa beschreibt materialabhängige Feuchtigkeitsprobleme und Trocknungsverfahren; besonders hygroskopische Materialien benötigen Aufmerksamkeit. Eine willkürliche Trocknungstemperatur kann Material oder Spule schädigen. [11] Nach dem Druck sind Feuchtigkeit, UV, Reinigungsmittel und Kontaktmedien erneut zu prüfen. Eine trockene Laborprobe beschreibt nicht jede reale Umgebung.
Wasserdichtheit ist eine eigene Funktion. Eine optisch geschlossene Wand kann entlang von Nähten, Poren oder Anschlüssen undicht sein. Auch ein hoher Füllgrad garantiert keine Dichtheit. Konstruieren Sie einen nachvollziehbaren Dichtweg, vermeiden Sie unbeabsichtigte Wasserfallen und prüfen Sie die vollständige Baugruppe. Eine erfolgreiche Spritzprobe ist dabei noch kein Nachweis einer definierten Schutzart.
9. Überhänge aus der Schichtgeometrie verstehen
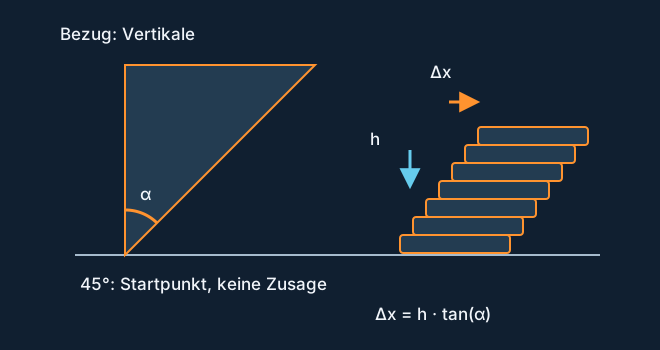
Ein Überhang entsteht, wenn eine neue Schicht seitlich über die darunterliegende hinausragt. Ein Teil der frischen Bahn findet dann weniger Auflage. Ob die Form gelingt, hängt von Geometrie, Material, Kühlung und Profil ab. Die häufig genannte Winkelregel ist deshalb eine Orientierung aus einem bestimmten Druckumfeld und kein Naturgesetz. Prusa beschreibt verschiedene erreichbare Bereiche und empfiehlt unter anderem eine andere Orientierung oder Teilung des Modells. [12]
Die Zeichnung lässt sich auf kleinen Bildschirmen seitlich verschieben.
Definieren Sie den Bezug des Winkels ausdrücklich. In diesem Leitfaden ist α die Abweichung einer überhängenden Fläche von der Vertikalen: 0° entspricht einer senkrechten Wand, 45° einer Diagonale und 90° einer horizontalen Unterseite. Eine Angabe zur Horizontalen verwendet den Ergänzungswinkel. Ohne Bezugslinie kann derselbe Zahlenwert sehr unterschiedlich verstanden werden.
Geometrischer Schichtversatz: Δx = h · tan(α). Für eine gerade Schräge mit Schichthöhe h = 0,20 mm beträgt der seitliche Versatz bei α = 45° genau 0,20 mm; bei α = 60° sind es ungefähr 0,346 mm. Das Modell erklärt die Geometrie. Es berücksichtigt weder Strangform noch Haftung oder Kühlung und liefert keine garantierte Druckgrenze.
Eine kleinere Schichthöhe reduziert in diesem Modell den seitlichen Versatz. Das kann die Fertigung einer Schräge erleichtern, verlängert jedoch den Druck und löst nicht jede thermische Schwierigkeit. Prüfen Sie außerdem die erste problematische Lage: Ein kleiner freier Absatz kann schwieriger sein als eine lange, gleichmäßig ansteigende Schräge. Der Querschnitt entscheidet, wo die neue Bahn ihre Auflage findet.
Unterseitige Rundungen sind besonders aufmerksam zu betrachten. Direkt am Druckbett kann eine große Rundung zunächst sehr flach ansteigen und damit ungünstige Schichtversätze erzeugen. Eine Fase führt oft zu einer gleichmäßigeren Schräge. Auf der Oberseite oder an einer belasteten Innenwurzel kann dagegen ein Radius die passende Wahl bleiben. Das Bauteil muss nicht überall dieselbe Kantengestaltung besitzen.
Vermeiden Sie Support durch Formänderung nur dort, wo die Funktion erhalten bleibt. Ein Dach über einem Kanal kann besser druckbar sein als eine horizontale Decke. Ein geteilter Körper kann jede Hälfte günstig orientieren. Jede neue Fuge verlangt aber eine eigene Verbindung und gegebenenfalls ein Dichtkonzept. Gute Konstruktion bewertet diese Gesamtlösung, statt nur die Supportmenge zu minimieren.
10. Brücken und Stützmaterial gezielt planen
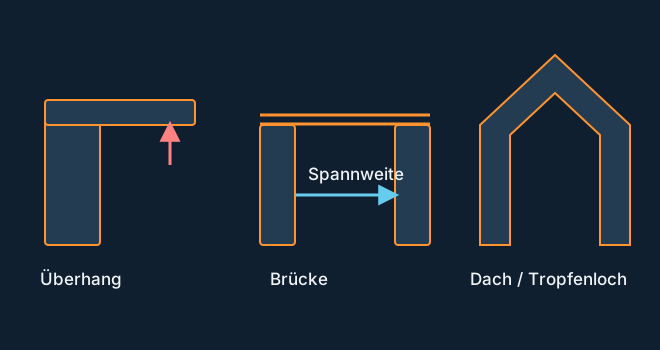
Eine Brücke unterscheidet sich vom einseitigen Überhang: Die Bahn spannt zwischen zwei tragenden Bereichen. Entscheidend ist die tatsächlich freie Strecke ihrer Druckrichtung. Eine breite rechteckige Öffnung kann über kurze Querbahnen günstiger geschlossen werden als über lange Längsbahnen. Sehen Sie sich deshalb die erste Lage über der Öffnung an, statt allein die Größe der Gesamtfläche zu beurteilen.
Die Zeichnung lässt sich auf kleinen Bildschirmen seitlich verschieben.
Durchhängende Bahnen, ungleichmäßige Unterseiten und unvollständige Anschlüsse sind typische Probleme. Herstellerhinweise nennen Materialfluss, Geschwindigkeit und Kühlung als relevante Stellgrößen. Eine allgemeine maximale Spannweite lässt sich daraus nicht ableiten. [13] Für ein sichtbares Dach, eine maßkritische Innenfläche und eine rein funktionale Abdeckung können zudem verschiedene Qualitätsanforderungen gelten.
Planen Sie eine Testöffnung in der späteren Orientierung und mit dem späteren Material. Vergleichen Sie die Unterseite nach dem Abkühlen und prüfen Sie ihre Funktion. Ein optisch akzeptabler Fadendurchhang kann bei einem Kabelkanal belanglos sein und bei einem beweglichen Schieber klemmen. Die Bewertung muss deshalb bereits vor dem Test feststehen. Nicht jeder sichtbare Fehler ist ein Funktionsfehler, und nicht jede glatte Oberfläche ist maßhaltig.
Support erzeugt eine zusätzliche Fertigungs- und Nacharbeitsaufgabe. Mechanisch entfernbares Material muss erreichbar sein. Lassen Sie ausreichend Raum für Werkzeug und für das Herausführen der Stützstücke. Eingeschlossene Stützen können eine Baugruppe blockieren oder später lose im Gehäuse liegen. Eine Öffnung, die im CAD groß wirkt, kann nach Montage eines Gegenstücks unzugänglich werden.
Bewerten Sie Kontaktflächen getrennt: Eine nachbearbeitbare Unterseite verträgt eher Support als ein genauer Passsitz. Ein lösbares, getrennt gedrucktes Detail kann eine bessere Oberfläche ermöglichen. Vergleichen Sie dafür Druckzeit, Nacharbeit und Montageaufwand gemeinsam. Eine Konstruktion mit wenigen Stützen kann durch komplizierte Verschraubungen aufwendiger werden als eine einfache unterstützte Form.
Wenn ein Hohlraum später nicht mehr einsehbar ist, muss seine Kontrolle früh stattfinden. Prüfen Sie den Slicer auf unerwartete massive Bereiche und nicht unterstützte Inseln. Berücksichtigen Sie auch, ob ein langer, dünner Aufbau während des Drucks ausreichend stabil steht. Die Herstellung beansprucht das Bauteil bereits, bevor seine eigentliche Nutzung beginnt.
11. Spiel, Toleranz und Maßabweichung trennen
Spiel ist die beabsichtigte Luft zwischen zwei Teilen. Toleranz ist der erlaubte Bereich eines Maßes. Maßabweichung ist der Unterschied zwischen Soll und gemessenem Ist. Diese Begriffe sind verwandt, aber nicht austauschbar. Wenn ein Deckel klemmt, kann zu wenig vorgesehenes Spiel die Ursache sein, eine lokale Erstlagenaufweitung, Verzug oder eine Kombination mehrerer Einflüsse.
Die Zeichnung lässt sich auf kleinen Bildschirmen seitlich verschieben.
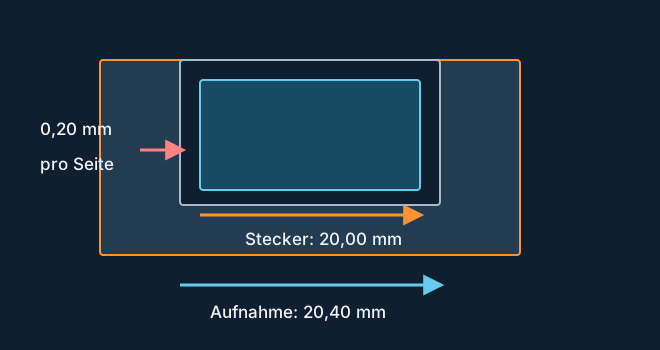
Reines Geometriebeispiel: Ein rechteckiger Einsatz ist 20,00 mm breit, seine Aufnahme 20,40 mm. Insgesamt beträgt der Breitenunterschied 0,40 mm. Liegt der Einsatz mittig, bleiben 0,20 mm je Seite. Diese frei gewählten Maße erklären „gesamt“ und „je Seite“; sie sind keine allgemeine Passungsempfehlung für FDM.
Betrachten Sie die ungünstigste Kombination. Eine beispielhafte Aufnahme mit 20,40 ± 0,15 mm und ein Einsatz mit 20,00 ± 0,15 mm hätten rechnerisch mindestens 20,25 − 20,15 = 0,10 mm Gesamtspiel und höchstens 20,55 − 19,85 = 0,70 mm. Auch diese Toleranzen sind reine Rechengrößen. Sie zeigen, warum zwei für sich akzeptierte Maße zusammen ein unerwartetes Fügegefühl erzeugen können.
Drucken Sie einen beschrifteten Probestreifen mit mehreren Varianten der kritischen Verbindung. Verwenden Sie denselben Werkstoff, dieselbe Orientierung und dasselbe Profil wie später. Prüfen Sie am echten Gegenstück, nicht ausschließlich mit dem Messschieber. Ein frei gleitender Deckel, ein leicht lösbarer Steckverbinder und eine feste Klemmung stellen unterschiedliche Anforderungen. Ein passender Zahlenwert für eine Funktion ist deshalb nicht automatisch passend für eine andere.
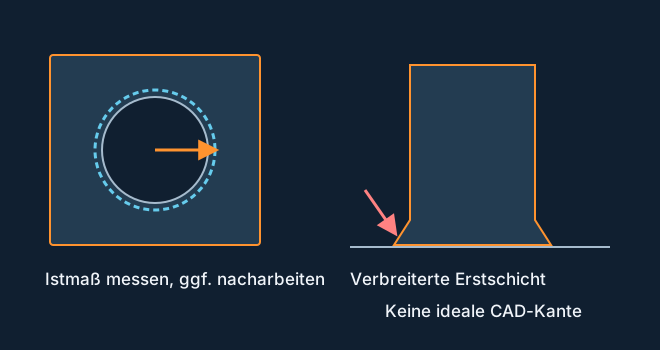
Wenn nur die unterste Kante stört, untersuchen Sie den Elefantenfuß. Dabei wird die erste Lage gegenüber der Sollkontur verbreitert. Eine passende Erstlagenkompensation oder eine konstruktive Entlastung kann helfen; beide Maßnahmen müssen aufeinander abgestimmt werden. Eine globale Vergrößerung des Modells verändert dagegen auch korrekte Maße und Lochabstände. [15]
Messen Sie mehrere Exemplare und mehrere Stellen. Ein guter erster Druck beweist keine Wiederholbarkeit. Unterscheiden Sie systematische Abweichung und Streuung: Eine immer ähnlich enge Aufnahme verlangt eine andere Untersuchung als stark wechselnde Ergebnisse. Dokumentieren Sie Messverfahren, Abkühlzustand und Änderungen. Eine Passungstabelle wird erst dann nützlich, wenn ihre Fertigungsbedingungen nachvollziehbar bleiben.
12. Bohrungen, Kanäle und genaue Kontaktflächen
Ein kreisrundes Loch im CAD muss gedruckt weder exakt kreisrund noch genau maßhaltig sein. Die Orientierung beeinflusst sowohl die Schichttreppe als auch die freie Unterseite. Senkrechte Bohrungen haben andere Fertigungsbedingungen als waagerechte. Industrielle FDM-Leitfäden weisen auf tendenziell zu kleine Bohrungen hin und sehen für maßkritische Anwendungen Nachbearbeitung vor. [4]
Die Zeichnung lässt sich auf kleinen Bildschirmen seitlich verschieben.
Bei einem waagerechten Loch entsteht oben eine fast horizontale Unterseite. Eine tropfenförmige oder dachförmig zugespitzte Kontur ersetzt diesen Bereich durch Schrägen. Das kann die Fertigung erleichtern, verändert aber die Funktion der Öffnung. Für eine frei durchlaufende Schraube kann das akzeptabel sein; für einen präzisen Rundsitz muss die ursprüngliche Geometrie möglicherweise erhalten oder nachgearbeitet werden.
Planen Sie Bearbeitungszugang früh. Ein Loch lässt sich nur sinnvoll bohren oder reiben, wenn Werkzeug und Bauteil geführt und gehalten werden können. Ein dünner, schlecht abgestützter Dom kann bei der Bearbeitung beschädigt werden. Berücksichtigen Sie die verbleibende Wand und den Verlauf der Schichten. Eine nachträgliche Bohrung ist ein eigener Fertigungsschritt mit eigenen Anforderungen, keine automatische Reparatur für jeden fehlerhaften Druck.
Langlöcher erleichtern die Montage, wenn Lageabweichungen ausgeglichen werden müssen. Sie dürfen dabei die Lastabtragung nicht unbemerkt schwächen. Prüfen Sie, wo die Schraube tatsächlich anliegt und ob das Teil nach dem Anziehen noch verschoben werden kann. Eine große Unterlegscheibe kann eine Öffnung überdecken, ersetzt aber keinen ausreichend breiten Rand und keinen tragfähigen Anschluss an die Grundstruktur.
Für Kanäle zählen neben dem Querschnitt auch Reinigung, Supportzugang und die Nutzungsrichtung. Eine Innenfläche kann rauer ausfallen als die sichtbare Außenseite. Vermeiden Sie unzugängliche Engstellen, wenn Kabel oder Schläuche eingeführt werden sollen. Eine Einführfase schützt das Gegenstück vor scharfen Kanten und erleichtert den Anfang des Fügens. Sie behebt jedoch keine zu enge oder verzogene Strecke dahinter.
13. Schrauben, Gewinde und Inserts als Lastübergang
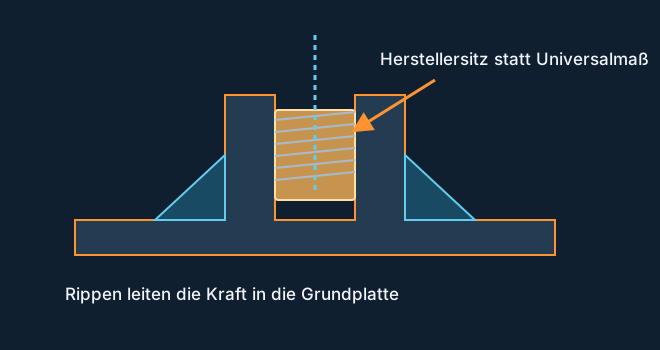
Eine Schraubverbindung besteht aus mehr als dem Gewinde. Der Kopf drückt auf eine Kontaktfläche, die Schraube zieht am Gegenstück, und das umgebende Material verteilt diese Kräfte. Bei Kunststoff kann die örtliche Pressung und ihre Veränderung über die Zeit entscheidend sein. Große Auflageflächen und geeignete Unterlegscheiben helfen, die Last zu verteilen. Eine Senkschraube bringt zusätzlich eine aufweitende Wirkung in ihre Umgebung ein.
Die Zeichnung lässt sich auf kleinen Bildschirmen seitlich verschieben.
Gedruckte Gewinde sind bei passenden Abmessungen und Anforderungen eine mögliche Lösung. Für häufige Montage, kleine Details oder stärker beanspruchte Verbindungen kommen andere Verfahren infrage. Die Übersicht von Formlabs behandelt unter anderem direkte Gewinde, Nachbearbeitung und Einsätze, unterscheidet dabei aber mehrere Druckverfahren. Solche Empfehlungen müssen für thermoplastischen FDM-Druck gezielt ausgewählt werden. [16]
Ein Wärmeinsert bringt ein Metallgewinde in den Kunststoff. Seine Außenkontur, Einsetztiefe und vorgeschriebene Aufnahme bestimmen das benötigte CAD-Maß. „M3“ beschreibt das Innengewinde, nicht die vollständige äußere Geometrie des Einsatzes. Verwenden Sie die Unterlagen des tatsächlich gewählten Produkts und drucken Sie ein kleines Setzprüfstück. Bossard bietet beispielsweise ausdrücklich für Thermoplaste vorgesehene Einsätze mit definiertem Einbettverfahren an. [17]
Konstruieren Sie den gesamten Kraftweg vom Insert über den Dom zur Wand. Ein hochwertiger Einsatz verhindert nicht, dass eine dünne Domwurzel abbricht oder der umgebende Kunststoff aufreißt. Rippen können den Anschluss unterstützen. Prüfen Sie außerdem den Raum unter dem Einsatz und die Schraubenlänge: Eine am Lochboden aufsitzende Schraube kann scheinbar fest sein, ohne das Gegenstück korrekt zu klemmen.
Eine Durchgangsschraube mit zugänglicher Mutter kann einfacher sein. Eine Muttertasche benötigt bewusstes Spiel und eine Form, die das Verdrehen verhindert, ohne beim Einpressen den Körper zu spalten. Entscheiden Sie, ob die Mutter später austauschbar bleiben muss. Ein während des Drucks eingeschlossenes Metallteil macht Reparatur und Prozesskontrolle anspruchsvoller. Für wiederkehrende Montage lohnt sich daher die Frage, ob Zugänglichkeit wichtiger ist als eine völlig geschlossene Außenform.
Übernehmen Sie kein allgemeines Anziehmoment aus der Gewindegröße allein. Material, Einsatz, Geometrie und gewünschte Klemmung gehören zusammen. Ein langsamer Montageversuch an einem Prüfstück zeigt frühe Probleme; die vollständige Verbindung muss anschließend unter ihren tatsächlichen Bedingungen erprobt werden.
14. Schnapphaken brauchen kontrollierte Verformung
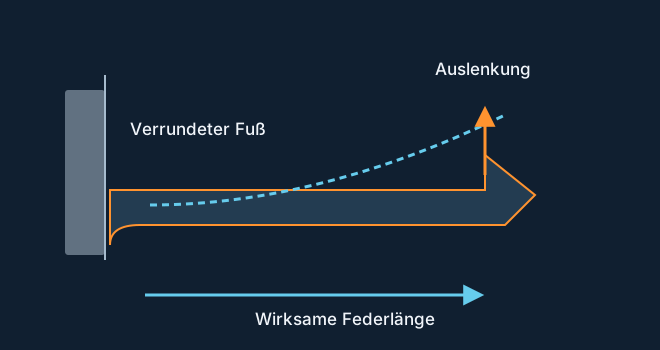
Eine Schnappverbindung funktioniert, weil sich ein Bereich gezielt verformt und anschließend in eine Halteposition zurückkehrt. Damit das gelingt, müssen Einführschräge, Hinterschnitt, Federweg und Gegenstück zusammenpassen. Eine möglichst große Rastnase ist nicht automatisch besser: Sie kann die notwendige Verformung so weit erhöhen, dass Montagekraft oder Beanspruchung unbrauchbar werden.
Die Zeichnung lässt sich auf kleinen Bildschirmen seitlich verschieben.
Ein längerer Federarm ist im einfachen Balkenbild für dieselbe Spitzenauslenkung nachgiebiger als ein kurzer. Eine Änderung der Dicke beeinflusst die Wirkung stark. Das ist eine qualitative mechanische Beziehung, kein universelles Maßrezept für gedruckte Clips. Die konkrete Verformbarkeit hängt zusätzlich vom Material, dem Querschnittsverlauf und den Schichten ab. Die Formlabs-Anleitung hebt für FDM ausdrücklich die Bedeutung der Orientierung hervor. [18]
Gestalten Sie die Wurzel des Arms mit einem sanften Übergang und schaffen Sie einen freien Ausweichraum. Ein Clip, dessen Rückseite direkt an einer starren Wand anliegt, kann seinen benötigten Weg nicht ausführen. Prüfen Sie den Bewegungsablauf in der Montageposition, nicht nur im unbetätigten CAD-Zustand. Der Körper des Gegenstücks darf den Federarm nicht an einer unerwarteten Stelle blockieren.
Unterscheiden Sie Montage und Demontage. Eine sanfte Einführschräge kann das Aufstecken erleichtern, während eine steile Halteflanke das Öffnen erschwert. Soll die Verbindung lösbar sein, benötigt sie einen zugänglichen Entriegelungsbereich. Überlegen Sie, wohin der Finger oder das Werkzeug drückt und welche Wand diese Kraft aufnimmt. Eine zerstörungsfrei lösbare Verbindung ist eine eigene Funktion, die nicht allein durch das Wort „Clip“ entsteht.
Drucken Sie zuerst einen Ausschnitt mit einem vollständigen Haken und seinem Gegenstück. Prüfen Sie Einrasten, Halten, Entriegeln und wiederholte Betätigung. Achten Sie auf Weißbruch, sichtbare Risse, bleibende Verformung und nachlassende Haltekraft. Danach folgt das vollständige Gehäuse: Mehrere Clips können durch Verzug oder unterschiedliche Einrastzeitpunkte ganz anders zusammenwirken als ein einzelnes Prüfstück.
Vermeiden Sie dauerhaft große Auslenkung in der eingerasteten Position, wenn sie für die Funktion nicht gebraucht wird. So reduzieren Sie eine mögliche Dauerbeanspruchung des Federarms. Ob die Verbindung tatsächlich lange genug hält, muss dennoch mit Material und Umgebung untersucht werden. Ein einmal hörbar eingerasteter Deckel ist kein Lebensdauernachweis.
15. CAD-Daten und Export sauber beherrschen
Speichern Sie das bearbeitbare CAD-Original und legen Sie wichtige Maße als benannte Parameter an. Begriffe wie Wandstärke, Schraubloch, Montageabstand und Fügespiel machen Änderungen nachvollziehbar. Abhängigkeiten sollten die Funktion ausdrücken: Wenn ein Deckel zur Außenkante eines Gehäuses passen muss, sollte seine Lage nicht nur durch zufällige Einzelmaße entstehen. Ein sauber aufgebautes Modell erleichtert Varianten und Reparaturen.
Unterscheiden Sie Konstruktionsdaten und Druckdaten. Ein STEP-Austausch kann Geometrie für andere CAD-Systeme bereitstellen; ein Dreiecksnetz beschreibt Oberflächen durch Facetten. Ein STL oder 3MF ist daher nicht automatisch ein gleichwertiger Ersatz für das ursprüngliche parametrische Modell. Autodesk beschreibt entsprechend unterschiedliche Exportwege für Konstruktionen und Netze. [19]
Die Netzauflösung ist bei Rundungen und Passflächen relevant. Ein grob exportierter Kreis besteht tatsächlich aus wenigen geraden Abschnitten, auch wenn eine Bildschirmdarstellung ihn optisch glatt erscheinen lässt. Eine extrem feine Auflösung vergrößert dagegen Dateien, ohne jede Funktion sichtbar zu verbessern. Wählen Sie die Auflösung nach dem kleinsten relevanten Detail und kontrollieren Sie den exportierten Körper erneut.
Prüfen Sie die Maßeinheit anhand eines bekannten Merkmals. Ein zehn Millimeter breiter Steg muss auch im Slicer zehn Millimeter anzeigen. Die 3MF-Kernspezifikation enthält eine ausdrücklich definierte Einheit und beschreibt Objekte sowie Komponenten. Das erleichtert einen eindeutigen Datenaustausch, garantiert jedoch keine korrekte Konstruktion und keine vollständige Übertragbarkeit aller herstellerspezifischen Projekteinstellungen. [20]
Ein geschlossener CAD-Körper kann beim Export oder durch nachträgliche Netzoperationen Probleme bekommen. Achten Sie auf fehlende Flächen, überlappende Volumen und ungewollte innere Wände. Eine automatische Reparatur sollte anschließend kontrolliert werden. Der Slicer kann eine druckbare Interpretation erzeugen und dabei eine Öffnung schließen, die funktional benötigt wird. Vergleichen Sie deshalb Sollform und Schichten besonders an kleinen Kanälen und dünnen Stegen.
Versionieren Sie die Daten gemeinsam: CAD-Original, Austauschdatei, Druckprojekt und Prüfnotizen. Eine Versionskennung am Dateinamen und gegebenenfalls klein am Bauteil erleichtert die Zuordnung. Ohne diese Verbindung lässt sich später kaum erkennen, welcher Deckel mit welchem Spiel oder welcher Insertaufnahme hergestellt wurde. Das gilt besonders, wenn mehrere Personen dieselbe Baugruppe weiterentwickeln.
16. Im Slicer die reale Fertigungsstruktur lesen
Die Schichtvorschau ist eine technische Kontrolle. Drehen Sie nicht nur das fertige Modell, sondern bewegen Sie sich Lage für Lage durch kritische Bereiche. Prüfen Sie, ob Wände kontinuierlich sind, ob dünne Merkmale erhalten bleiben, ob Deckflächen Auflage haben und ob die gewünschte Verstärkung tatsächlich entsteht. Die Farbe einer Vorschau ist dabei nur eine Darstellung; entscheidend ist, welche Eigenschaft gerade eingefärbt wird.
Schichthöhe verbessert vor allem die Abstufung in Z-Richtung. Sie macht nicht automatisch eine auf dem Druckbett liegende Kontur feiner. Dafür sind unter anderem Düse, Bahnbreite und Bahnplanung relevant. Prusa nennt als eigene Faustregel eine Schichthöhe unter ungefähr 80 Prozent des Düsendurchmessers. Diese Herstellerorientierung ist kein allgemeines Qualitätsgesetz und keine Festigkeitsfreigabe. [3]
Auch die Bewegungsgeschwindigkeit allein beschreibt den Prozess unvollständig. Eine breite, hohe Bahn verlangt bei derselben Geschwindigkeit mehr aufgeschmolzenes Material als eine schmale, niedrige. Der maximale volumetrische Durchsatz begrenzt deshalb, welche Kombination ein Hotend zuverlässig verarbeiten kann. Die entsprechende Slicerfunktion kann die Geschwindigkeit anhand dieser Grenze reduzieren. [22]
Anschauliche Näherung: Volumenstrom ≈ Bahnbreite · Schichthöhe · Geschwindigkeit. Mit 0,45 mm, 0,20 mm und 80 mm/s ergibt sich ungefähr 7,2 mm³/s. Das ist eine geometrische Beispielrechnung, kein empfohlenes Profil und keine Leistungszusage für ein bestimmtes Hotend.
Prüfen Sie die Position der Naht, die erste geschlossene Lage über einer Öffnung und die Kontaktbereiche von Support. Sehen Sie sich lokale Materialanhäufungen an, die eine Passung oder Dichtfläche beeinflussen könnten. Eine stark vergrößerte Ansicht hilft dabei, eine nur scheinbar vorhandene Wand zu erkennen. Wechseln Sie bei Bedarf zwischen Linienarten und Querschnitt, damit Sie die Bedeutung einer Darstellung nicht verwechseln.
Vergleichen Sie zwei Orientierungen anhand derselben Kriterien: Kraftweg, Oberflächenqualität, Support, Druckstabilität, Zeit und Nacharbeit. Eine günstigere Unterseite kann eine ungünstigere Schichtbelastung verursachen. Eine schnellere Orientierung kann mehr Montageaufwand verlangen. Halten Sie die Gründe für die gewählte Variante fest; so lässt sich eine spätere Änderung sachlich bewerten.
17. Vom kleinen Versuch zur geprüften Baugruppe
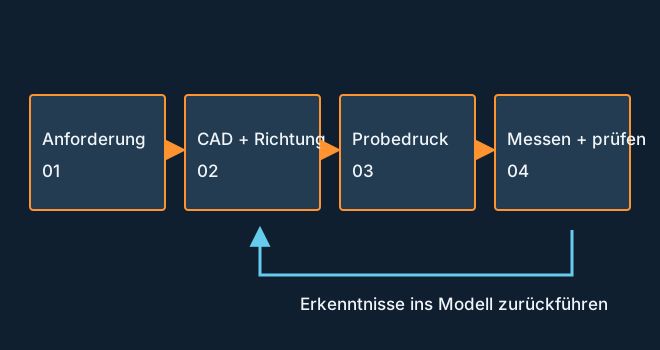
Eine wirtschaftliche Prüfung beginnt bei der größten Unsicherheit. Ist die Passung unklar, drucken Sie die Passzone. Ist das Insert neu, prüfen Sie den Dom. Ist die Rastung kritisch, fertigen Sie einen vollständigen Clipabschnitt. Dadurch lässt sich eine Annahme untersuchen, bevor ein großes Gehäuse entsteht. Das kleine Stück soll die spätere Fertigung möglichst gut abbilden; eine andere Orientierung kann die Aussage bereits verändern.
Die Zeichnung lässt sich auf kleinen Bildschirmen seitlich verschieben.
Formulieren Sie das Erfolgskriterium vor dem Versuch. „Passt gut“ ist schwer wiederholbar. „Lässt sich mit dem vorgesehenen Werkzeug montieren, ohne dass der Dom sichtbar reißt“ ist konkreter. Auch eine zulässige Positionsänderung unter definierter Last oder eine vereinbarte Anzahl von Öffnungsvorgängen lässt sich dokumentieren. Die passenden Werte ergeben sich aus der Aufgabe, nicht aus einer universellen Checkliste.
Prüfen Sie danach die komplette Baugruppe mit echten Schrauben, Gegenstücken und Kontaktflächen. Ein kleiner Probestreifen bildet den Verzug eines großen Deckels nicht vollständig ab. Ein einzelner Dom bildet nicht automatisch die Lastverteilung über vier Befestigungen ab. Eine erfolgreiche Detailprüfung reduziert eine Unsicherheit, lässt aber andere offen. Notieren Sie diese Grenzen ausdrücklich.
Unterscheiden Sie Sofortfunktion, Verhalten über Zeit und Wiederholung. Beobachten Sie unter einer definierten, für die Anwendung passenden Belastung die Verformung und prüfen Sie nach Entlastung auf bleibende Veränderung. Bei Dauerlast ist eine repräsentative Wartezeit nötig; bei beweglichen Teilen wiederholte Betätigung. Für kritische Anwendungen muss ein geeignetes fachliches Prüfkonzept festlegen, welche Belastungen, Umgebungen und Stichproben erforderlich sind.
Dokumentieren Sie mindestens Version, Materialprodukt, Drucker, Düse, Orientierung, Profil und auffällige Fertigungsereignisse. Ergänzen Sie Fotos der Befestigung und des Versagens, falls eines auftritt. Ein Rissbild kann helfen, einen ungünstigen Übergang oder Schichtverlauf zu erkennen, beweist aber nicht allein die Ursache. Ändern Sie anschließend gezielt den Entwurf und wiederholen Sie die betroffene Prüfung.
Behalten Sie auch die Streuung im Blick. Ein außergewöhnlich gutes Einzelteil ist kein Nachweis für eine Serie. Wenn ein Ergebnis nur mit einer bestimmten Rolle Filament oder nach umfangreicher Nacharbeit gelingt, gehört das zur Herstellungsbeschreibung. Reproduzierbarkeit bedeutet, dass die vereinbarte Funktion mit nachvollziehbaren Bedingungen wieder erreicht wird.
18. Vier Fallstudien: dieselben Prinzipien, andere Entscheidungen
Ein kleiner Halter: zuerst Hebel und Anschluss verbessern
Eine beispielhafte Halterung für einen leichten Gegenstand biegt sich an ihrer Wurzel sichtbar durch. Der erste Impuls wäre, den Füllgrad zu erhöhen. Die konstruktive Untersuchung beginnt stattdessen am Lastweg: Wie weit liegt der Gegenstand von der Befestigung entfernt? Kann der Arm kürzer werden? Gibt es Platz für eine größere Höhe in Biegerichtung oder für eine Rippe? Welche Fläche nimmt die Schraubenkraft auf?
Für den nächsten Entwurf wird der Anschluss verbreitert und die Rippe bis zur Grundplatte geführt. Die Druckrichtung wird so gewählt, dass der wichtige Zugpfad nicht unnötig Schichten voneinander trennt. Anschließend werden beide Varianten bei derselben definierten Belastung verglichen. Gemessen wird die Position des Gegenstands; zusätzlich werden Wurzel und Schraubzone beobachtet. Dieses Vorgehen ist ein vorgeschlagener Versuch, keine Behauptung über bereits gemessene Verbesserungen.
Ein Elektronikgehäuse: Montage und Zugänglichkeit planen
Ein Gehäuse soll eine Platine aufnehmen und einen abschraubbaren Deckel besitzen. Beginnen Sie mit Platine, Steckern, Schrauben und Werkzeugräumen. Die Innenhöhe ergibt sich nicht allein aus der Platinendicke: Bauteile, Lötstellen, Abstandhalter und Kabel benötigen Raum. Steckverbindungen müssen erreichbar bleiben. Prüfen Sie außerdem, ob die Platine nach dem Einbau überhaupt in die vorgesehene Position bewegt werden kann.
Der Deckel wird separat gedruckt, um eine große Brücke zu vermeiden. Ein kurzer Ausschnitt prüft die umlaufende Fuge; ein Domprüfstück prüft den gewählten Einsatz. Erst danach entsteht das vollständige Gehäuse. Bei der Endprüfung zählen alle Schrauben gemeinsam und die mögliche Erwärmung durch den realen Betrieb. Ein gedrucktes Gehäuse erhält durch seine äußere Form keine automatische Eignung als elektrisches Schutzgehäuse oder als zertifizierte Brandschutzlösung.
Ein lösbarer Clip: die Bewegung ist Teil der Geometrie
Ein Deckel soll ohne Schrauben halten und regelmäßig geöffnet werden. Ein kurzer dicker Haken wirkt zunächst robust, verlangt aber eine große Montagekraft. Der Entwurf wird deshalb nicht nur an der Rastnase geändert: Der Federarm erhält mehr nutzbare Länge und einen freien Ausweichraum. Die Wurzel wird sanft angebunden; die Entriegelung bleibt von außen erreichbar.
Ein Prüfstück untersucht Montage, Halten und wiederholtes Öffnen. Entscheidend ist, ob nach der Betätigung bleibende Verformung oder Schädigung zurückbleibt. Danach wird der komplette Deckel geprüft, weil mehrere Haken und die Verformung der großen Fläche zusammenwirken. Das Material wird nach gewünschter Steifigkeit und Beweglichkeit ausgewählt. Eine leichtgängige erste Montage ist nur eines von mehreren Kriterien.
Ein Außenbauteil: Wasser, Sonne und Klemmung verbinden
Eine außen montierte Abdeckung erlebt UV, Regen und Temperaturwechsel. Ein dafür geeignetes Material ist ein Ausgangspunkt, nicht die ganze Lösung. Der Entwurf betrachtet Wasserwege an Fugen und Schrauben, mögliche Wasserfallen und die Erwärmung der Oberfläche. Befestigungen müssen ihre Aufgabe auch dann erfüllen, wenn der Kunststoff über Zeit nachgibt oder sich temperaturbedingt ausdehnt.
Die Probe wird mit den vorgesehenen Gegenstücken montiert und unter passenden Umgebungsbedingungen untersucht. Für die konkrete Anwendung wird festgelegt, welche Feuchtigkeit toleriert wird und welche Formänderung zulässig ist. Eine Sichtprüfung nach einem sonnigen Tag ersetzt keine definierte Lebensdauerprüfung. Eine Reparaturmöglichkeit kann den praktischen Wert erhöhen: Ein austauschbarer Deckel oder ein ersetzbarer Halter vermeidet, dass bei einem kleinen Defekt die gesamte Baugruppe verworfen werden muss.
19. Entwurfsprüfung und häufige Fragen
Nutzen Sie die folgende Prüfung vor der endgültigen Fertigung. Sie ersetzt keine Berechnung, hilft aber, typische Auslassungen zu entdecken. Gehen Sie die Punkte am CAD-Modell, in der Schichtvorschau und an der realen Montage durch. Eine Antwort, die nur in einer dieser Ansichten plausibel ist, verdient eine weitere Untersuchung.
- Aufgabe: Sind Gegenstücke, Umgebung, Kräfte, Dauer und zulässige Verformung beschrieben?
- Kraftweg: Sind dünne Engstellen, Hebelarme, Kerben und Anschlüsse geprüft?
- Orientierung: Passt der Schichtverlauf zur kritischen Belastung und zur gewünschten Oberfläche?
- Fertigung: Haben Überhänge und Brücken eine geeignete Strategie? Ist Support erreichbar?
- Montage: Stimmen Spielangaben, Werkzeugräume, Schraubenlängen und Einsetzwege?
- Daten: Sind Einheit, Netzauflösung, Version und Druckprojekt eindeutig?
- Prüfung: Gibt es vorab formulierte Kriterien und eine dokumentierte Erprobung der vollständigen Baugruppe?
Macht 100 Prozent Infill jedes Teil stabil?
Nein. Ein hoher Füllgrad behebt weder einen ungünstigen Hebel noch eine schwache Schichtverbindung oder einen schlecht angeschlossenen Dom. Die Innenstruktur muss zur Last passen. Prüfen Sie zuerst Form, Wände und Lastübergänge und danach, welche Aufgabe das zusätzliche Innenmaterial erfüllt. Auch ein scheinbar massiver Druck kann Fertigungsfehler enthalten.
Welcher Überhangwinkel ist immer druckbar?
Es gibt für unbekannte Maschinen, Materialien und Qualitätsanforderungen keinen seriösen Universalwert. Definieren Sie den Winkelbezug, betrachten Sie den Schichtversatz und fertigen Sie ein passendes Prüfstück. Eine Orientierung oder kleine Formänderung kann sinnvoller sein als eine extreme Anpassung des Profils.
Welches Spiel sollte jede Verbindung bekommen?
Das hängt von Funktion und Fertigung ab. Ein Gleitsitz und eine Klemmung verfolgen verschiedene Ziele. Unterscheiden Sie Gesamtspiel und Spiel je Seite, drucken Sie Varianten mit den späteren Bedingungen und prüfen Sie das echte Gegenstück. Übertragen Sie ein gelungenes Ergebnis nur zusammen mit diesen Bedingungen.
Reicht eine CAD-Simulation als Festigkeitsnachweis?
Eine Simulation kann Belastungsschwerpunkte sichtbar machen und Varianten vergleichen. Ein Modell mit einem einzigen isotropen Kunststoffwert bildet Schichten, Hohlräume und Prozessfehler jedoch nicht automatisch ab. Die Aussage hängt von passenden Kennwerten und Randbedingungen ab. Reale Prüfungen müssen die für die Anwendung relevanten Annahmen untersuchen.
Ist die leichteste Variante auch die wirtschaftlichste?
Bewerten Sie Material, Zeit, Ausschuss, Supportentfernung, Montage und Nutzungsdauer gemeinsam. Eine kleine Materialeinsparung kann durch schwierige Nacharbeit aufgehoben werden. Umgekehrt kann ein geteilter, reparierbarer Aufbau praktischer sein als ein großes Einzelteil. Ohne eine passende Lebenszyklusbetrachtung lässt sich aus dem Gewicht allein auch keine allgemeine Umweltbilanz ableiten.
20. Glossar: die wichtigsten Begriffe verständlich erklärt
- Anisotropie
- Richtungsabhängiges Verhalten. Beim FDM-Druck beeinflussen Bahnen und Schichtverbindungen die Eigenschaften.
- Bahnbreite
- Breite einer abgelegten Kunststoffbahn. Sie ist nicht mit dem Düsendurchmesser gleichzusetzen.
- Biegemoment
- Mechanische Wirkung einer Kraft mit Hebelarm; im einfachen Modell Kraft mal Abstand.
- Brücke
- Bahn beziehungsweise Lage, die eine freie Strecke zwischen tragenden Bereichen überspannt.
- Elefantenfuß
- Gegenüber der Sollkontur verbreiterter Bereich der ersten Drucklage.
- Ermüdung
- Schädigung durch wiederholte Belastung, auch wenn eine einzelne Belastung noch keinen Bruch verursacht.
- Festigkeit
- Widerstand gegen ein festgelegtes Versagen unter Beanspruchung.
- Infill
- Vom Slicer erzeugte innere Füllstruktur. Sie erfüllt andere Aufgaben als die äußere Schale.
- Insert
- Einsatz, beispielsweise ein Metallgewinde, der seine Last in den umgebenden Körper übertragen muss.
- Kerbe
- Geometrische Unterbrechung oder abrupter Übergang, der örtlich Beanspruchung konzentrieren kann.
- Kraftweg
- Gedanklicher Weg von der Lasteinleitung durch das Bauteil bis zur Befestigung.
- Kriechen
- Zeitabhängige Verformung unter anhaltender Belastung.
- Perimeter
- Kontur- beziehungsweise Wandbahnen entlang einer Schicht.
- Spiel
- Absichtlich vorgesehener Abstand zwischen gefügten Teilen, eindeutig insgesamt oder je Seite anzugeben.
- Steifigkeit
- Widerstand gegen Verformung; sie hängt von Werkstoff und Geometrie ab.
- Toleranz
- Zulässiger Bereich eines Maßes. Er ist keine automatische Aussage über die tatsächliche Druckgenauigkeit.
- Überhang
- Bereich, in dem neue Schichten seitlich über die darunterliegende Auflage hinausreichen.
- Zähigkeit
- Fähigkeit, Energie bis zum Bruch aufzunehmen; nicht gleichbedeutend mit Steifigkeit.
Eine nachvollziehbare Konstruktion verbindet Anforderungen mit einer prüfbaren Entscheidung: Warum ist diese Form gewählt, warum diese Orientierung und woran wird die Funktion erkannt? Wer diese Fragen beantwortet, kann Änderungen gezielt vornehmen und aus jedem Prototypen belastbar lernen.
Quellen und Grenzen der Übertragbarkeit
Die folgenden Forschungsarbeiten und Herstellerunterlagen bilden die fachliche Grundlage. Herstellerangaben gelten für ihre beschriebenen Systeme und Materialien; Studienergebnisse gelten zunächst für ihren Versuchsraum. Die Rechenbeispiele und Fallstudien dieses Leitfadens sind eigene didaktische Entwurfsbeispiele und keine gemessenen Leistungszusagen. Onlinequellen wurden im Rahmen der Recherche am 13. Oktober 2026 ausgewertet; bei undatierten Hilfeseiten ist kein Veröffentlichungsjahr unterstellt.
- Libo Wu, Jongho Park, Yuto Kamaki und Beomjoon Kim, 2021: Optimization of the fused deposition modeling-based fabrication process for polylactic acid microneedles. Microsystems & Nanoengineering 7, 58. Mechanismenbeleg zu thermischer Verbindung und Poren; keine allgemeine Bemessungsgrundlage für Alltagsbauteile.
- M. Saravana Kumar, Muhammad Umar Farooq, Nimel Sworna Ross, Che-Hua Yang, V. Kavimani und Adeolu A. Adediran, 2023: Achieving effective interlayer bonding of PLA parts during the material extrusion process with enhanced mechanical properties. Scientific Reports 13, 6800. Parameterabhängige Ergebnisse für den untersuchten Werkstoff und Versuchsraum; keine universellen Optimalwerte.
- Prusa Knowledge Base, laufende Herstellerdokumentation: Layers and perimeters. Schichthöhe, Perimeter und Bahnaufbau; Empfehlungen sind im jeweiligen Drucksystem einzuordnen.
- Stratasys Direct, 2025: FDM Design Guide. Industrielle Gestaltung von Wänden, Bohrungen, Gewinden und Anschlüssen; Prozessmaße nicht pauschal auf Desktopdruck übertragen.
- Marcel Fischbach und Kerstin Weinberg, 2023: Effect of Physical Aging on the Flexural Creep in 3D Printed Thermoplastic. Autorenfassung des Beitrags in Creep in Structures VI (Springer); arXiv:2302.11240. Zeitabhängige Biegeverformung; keine allgemeine Lebensdauerangabe.
- Mahsima Seifollahi und Mohammad Zaman Kabir: Fatigue Life Assessment of Notched PLA Manufactured Using FDM 3D-Printing Technique. Polymers 18(1), 1 (2026), online veröffentlicht am 19. Dezember 2025. Experimentelle Ermüdungsuntersuchung gekerbter Proben; konkrete Orientierung und Belastung begrenzen die Übertragbarkeit.
- Prusa Knowledge Base, laufende Herstellerdokumentation: PLA. Einordnung von Verarbeitung und Materialgrenzen; keine zulässige Dauertemperatur für unbekannte Bauteile.
- Prusa Knowledge Base, laufende Herstellerdokumentation: PETG. Materialcharakteristik und Druckverhalten; konkrete Rezeptur und Bauteilfunktion bleiben zu prüfen.
- Prusa Knowledge Base, laufende Herstellerdokumentation: ASA. UV-Eignung und Fertigungsaspekte; kein Nachweis der Lebensdauer eines vollständigen Außenbauteils.
- Prusa Knowledge Base, laufende Herstellerdokumentation: Flexible materials. Eigenschaften und Verarbeitung flexibler Filamente; Härte und Rezeptur sind produktspezifisch.
- Prusa Knowledge Base, laufende Herstellerdokumentation: Drying filament. Feuchtigkeit und materialabhängiges Trocknen; stets die Freigabe des konkreten Produkts beachten.
- Prusa Knowledge Base, laufende Herstellerdokumentation: Modeling with 3D printing in mind. Orientierung, Überhänge und Passungsversuche; keine universelle Winkel- oder Toleranzgarantie.
- Prusa Knowledge Base, laufende Herstellerdokumentation: Poor bridging. Prozesshinweise für Brücken; keine allgemein gültige maximale Spannweite.
- Prusa Knowledge Base, laufende Herstellerdokumentation: Arachne-Perimetergenerator. Variable Bahnbreiten und Behandlung kleiner Merkmale; Schichtvorschau bleibt erforderlich.
- Prusa Knowledge Base, laufende Herstellerdokumentation: Elephant foot compensation. Erstlagenkompensation; kein allgemeines CAD-Spiel für das ganze Bauteil.
- Formlabs, Herstellerfachbeitrag, undatiert: 3D Printing Threads and Adding Threaded Inserts. Verfahrensübergreifende Übersicht; nur passende Aussagen auf thermoplastischen FDM-Druck übertragen.
- Bossard, Produktunterlage, undatiert: BN 1052: Threaded inserts for thermoplastics. Beispiel einer definierten Insertbauart; Maße nach gewählter Variante und aktueller Unterlage bestimmen.
- Formlabs, Herstellerfachbeitrag, undatiert: Designing 3D printed snap-fit enclosures. Einfluss von Material, Form, Spiel und Orientierung; keine universelle Clipdimensionierung.
- Autodesk Fusion, laufende Softwaredokumentation: Save As Mesh. Netzausgabe und Einheiten; Umfang anderer CAD-Austauschformate ist softwareabhängig.
- 3MF Consortium, laufende Spezifikation: 3MF Core Specification. Primärquelle für Einheiten, Objekte und Komponenten; keine Garantie für herstellerspezifische Slicerprojekt-Inhalte.
- NIST, Programmdarstellung, undatiert: Additive Manufacturing Part Qualification. Industrieller Qualifikationskontext; kein vereinfachtes Zertifizierungsverfahren für private FDM-Teile.
- Prusa Knowledge Base, laufende Herstellerdokumentation: Max volumetric speed. Volumetrische Begrenzung im Slicer; reale Grenzen hängen von Material und Drucksystem ab.
- Bambu Lab, H2D-Herstellerdatenblatt: H2D – technische Spezifikationen. Grundlage für die Unterscheidung von Einzeldüsen-, Dual-Düsen- und Gesamtbauraum sowie unterstützten Düsendurchmessern. Die Laser-/Schneidfunktionen sind nicht Gegenstand dieses Konstruktionsleitfadens. Angaben am 14.10.2026 anhand der offiziellen Herstellerquelle abgeglichen.
VON DER KONSTRUKTION ZUM BAUTEIL
Ihr Projekt mit uns besprechen.
Sie haben eine Datei, eine Skizze oder ein vorhandenes Teil? Teilen Sie uns Anwendung, Maße, Belastung und Einsatzumgebung mit. So können wir die Druckbarkeit und passende Ausführung gemeinsam besprechen.